
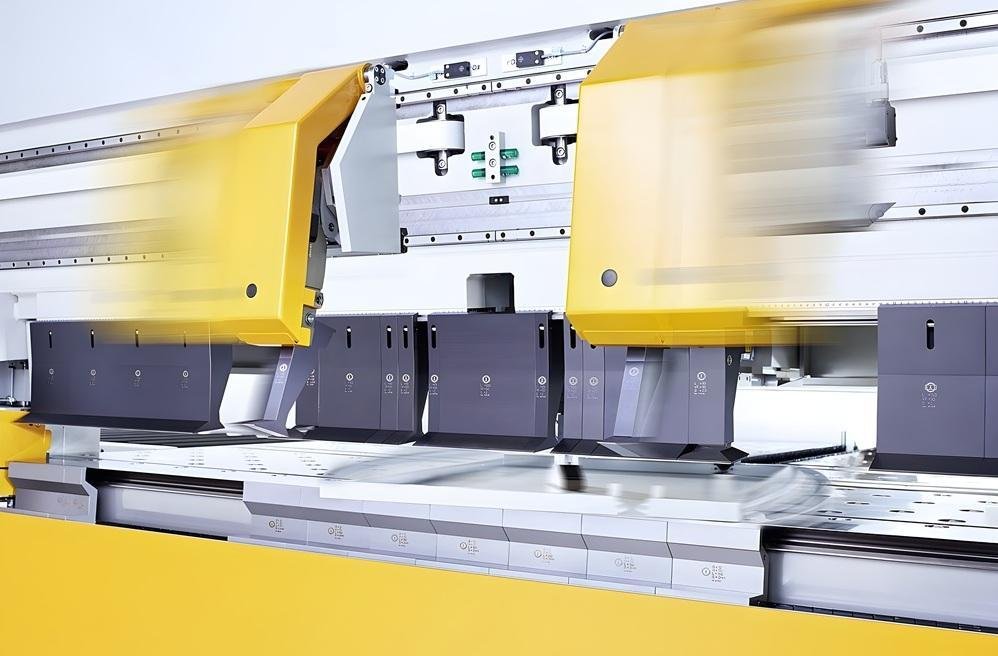

Las plegadoras de la actualidad pueden formar de manera bidireccional, y muchas pueden cambiar automáticamente las herramientas de sujeción. Las opciones abundan, desde relativamente manuales hasta completamente automatizadas. Imágenes: RAS Techniques Inc.
En el mundo del doblado de chapa metálica, el plegado de steel es objeto de numerosos conceptos erróneos y mucha confusión. ¿Cómo forma una plegadora su radio y ángulo de doblez, exactamente? ¿Y cuáles son algunos factores básicos que se deben considerar al empezar a explorar esta tecnología?
Para responder estas preguntas y más, The Fabricator habló con Dale Kroskey, vicepresidente de ventas de RAS Techniques Inc., Peachtree Metropolis, Georgia, acerca de los fundamentos del plegado de steel y de cómo los fabricantes pueden sacar el mayor provecho de una tecnología que con frecuencia es incomprendida.
Herramientas para el plegado
El método de formado no utiliza un bastidor en C móvil con herramientas de doblado desde arriba y abajo para formar la pestaña en las direcciones positiva y negativa. Más bien, utiliza un brazo de plegado que (en modelos bidireccionales) pivota para crear formas positivas y negativas (vea la Figura 1). Si se realiza una búsqueda más profunda en Web, encontrará otros términos como doblado por giro o doblado oscilante.
La pieza en bruto se coloca en una mesa de calibración (vea la Figura 2) detrás del herramental, contra los dedos de tope que posicionan y mueven la pieza hacia adelante sobre las herramientas del brazo inferior y debajo de las herramientas de sujeción del brazo superior.
Las herramientas de sujeción segmentadas pueden reacomodarse, handbook o automáticamente, para brindar holgura para las pestañas formadas previamente. Las herramientas de sujeción en sí sobresalen en la parte inferior, proporcionando holgura para dobleces agudos y pestañas de retorno (de manera related a un punzón cuello de ganso). Las herramientas de esquina ubicadas al last de cada segmento tienen “pies” giratorios que se extienden hacia afuera, asegurando la línea de doblez mientras proporcionan holgura para pestañas de retorno formadas previamente en el borde adyacente (vea la Figura 3), de manera related a los punzones alados utilizados en una prensa dobladora. De manera related, el borde frontal del brazo de plegado tiene herramientas de plegado, que también están segmentadas y, cuando es necesario, pueden configurarse con espacios para brindar las holguras requeridas.
El ciclo de doblez comienza cuando las herramientas de brazo superior descienden y sujetan el materials en su posición. La herramienta del brazo de plegado hace contacto con la pestaña exterior, gira hacia arriba para crear un doblez positivo, y pivota hacia afuera para maniobrar y posicionarse para el doblez hacia abajo. Los dobleces van desde dobleces estándar de 90 grados hasta dobleces agudos y rebordes plegados (hems). Además, los dedos de calibración que posicionan la pieza desde atrás pueden desplazar la pieza de trabajo de manera uniforme hacia adelante para crear un doblez suave por incrementos, manteniendo ese borde plano de la pieza como una superficie de calibración durante todo el ciclo.
Ajustando el radio plegado
Para crear el doblez, la herramienta del brazo de plegado mantiene contacto constante conforme oscila hacia arriba, sobre doblándose ligeramente de más para que la pestaña regrese al ángulo de doblez deseado. La ubicación de esos puntos de contacto—entre la parte inferior de la herramienta de sujeción y el borde inside de la herramienta del brazo de plegado—ayuda a determinar el radio inside, al igual que la manera en que el brazo en sí pivota alrededor de la línea central de doblez (vea la Figura 4).
Todo esto puede ajustarse para crear diferentes radios. Sin embargo, Kroskey agregó que debido a que el proceso de plegado aplica fuerza a la superficie exterior de la pestaña en lugar de hacerlo al radio inside del doblez, los radios de doblez resultantes pueden ser extremadamente cerrados. “Un radio estándar es de 1 mm para materials de bajo espesor”, dijo, y agregó que, conforme aumenta el espesor del materials, el radio inside aumentará proporcionalmente, con la regla normal para calibres medianos de mantener el radio de doblez inside a un valor 1.25 veces el espesor del materials”.
Kroskey agregó que el radio plegado se forma conforme el steel es forzado hacia arriba, en contacto con la punta de la herramienta de sujeción, antes de recuperarse ligeramente debido al retorno elástico. Además, durante todo el ciclo de doblez, la herramienta del brazo de plegado mantiene contacto constante. Durante todo el proceso de doblez, el materials nunca roza la superficie de ninguna herramienta.
Todo esto le proporciona al plegado un “contacto ligero” conforme dobla, lo cual en muchos casos ayuda a crear radios interiores pequeños sin agrietamiento. No puede replicar una esquina aguda producida mediante una operación de acuñado (bottoming) en una prensa dobladora, la cual imprime el radio de doblez inside en el materials, pero como lo explicó Kroskey, el plegado de steel puede crear radios más cerrados de lo que mucha gente supone.

FIGURA 1. En una plegadora bidireccional, un brazo de plegado oscila hacia arriba y hacia abajo para crear pestañas positivas y negativas.
Por supuesto, ninguna tecnología puede superar la física. Algún materials podría requerir un radio de doblez grande para evitar agrietamiento, y alterar la posición del brazo de plegado puede ayudar a hacer esto. En algunos casos, podría entrar en escena herramental especial.
Kroskey describió una aplicación que implicaba aluminio de 0.125 pulgadas de alta resistencia a la tracción (vea la Figura 5). “Para aplicaciones difíciles como ésta, donde no queremos agrietar el radio, podríamos irnos a una herramienta de sujeción de radio más grande”. Por ejemplo, la punta del pie de sujeción podría aumentarse de 1 mm a 3 mm, y el brazo en sí podría alejarse del punto de pivote de doblez. “Y podríamos alterar la presión de sujeción para asegurar un ciclo de doblez suave”.
Manejando las excepciones
El ejemplo que involucra aluminio duro muestra cómo la selección y diseño cuidadoso de herramientas puede expandir lo que puede hacer la plegadora. En la mayoría de los casos, las plegadoras utilizan un juego de herramientas common para la mayor parte de la mezcla de productos. La mayor consideración es elegir herramientas de sujeción lo suficientemente altas para permitir holgura para formas de caja y geometrías similares (vea la Figura 6).
Las herramientas del brazo de plegado a la medida ayudan a expandir las posibilidades de formado. Por ejemplo, herramientas del brazo de plegado inclinadas pueden abordar ventanas o recortes internos (vea la Figura 7).
La herramienta ayuda a formar pestañas de 90 grados en el inside de las piezas de trabajo grandes mientras que da holgura para el brazo de plegado. Otras herramientas del brazo de plegado estrechas ayudan a acceder a espacios muy justos (vea la Figura 8).
Ciertas personalizaciones de herramental ayudan a expandir aún más la capacidad de la plegadora. Por ejemplo, cavidades maquinadas en las herramientas del brazo inferior ayudan a los dedos de calibración a moverse cerca de la línea de doblez (vea la Figura 9). Las herramientas inferiores también pueden tener huecos maquinados para adaptarse a geometrías específicas de parte, como embutidos negativos o agujeros extruidos creados en una punzonadora o en una máquina combinada de punzonado/láser.
Otras veces, las piezas pueden rediseñarse ligeramente. Para ilustrarlo, Kroskey describió requisitos de refuerzo comunes para paneles de carcasas. Algunos paneles podrían tener nervaduras de refuerzo, o ranuras, formadas mediante rodillos usando herramientas de forma en una punzonadora o en una máquina combinada de punzonado/láser. Esas ranuras podrían interferir con las herramientas de sujeción de la plegadora.
“En este caso, podríamos dejar un espacio entre herramientas de manera estratégica, o maquinar un alivio en cierto herramental”, dijo Kroskey. “Por otro lado, en lugar de tratar de acomodar la ranura, podríamos simplemente rediseñar la parte con un diseño con cruz de rigidez (crossbreak)”.
De hecho, ese diseño con cruz de rigidez—la X de líneas de doblez que se cruzan—sigue siendo común en carcasas de transformador, unidades HVAC y diseños similares de envolvente. Estas sutiles líneas de doblez crean una corona que puede ser crítica para refuerzo, escurrimiento de agua y otros requisitos de diseño. Con múltiples dedos de calibración posicionados en la mesa para dobleces diagonales, y herramientas de sujeción con espacio entre segmentos (y la presión ajustada) para brindar la “capacidad de adaptación” y holguras necesarias donde se intersecta la cruz de rigidez, la plegadora forma rápidamente los dos dobleces diagonales mediante incrementos—sin requerir cambios de herramienta.
Niveles de automatización
Los requisitos de mano de obra son lo primero que muchos fabricantes tienen en mente, especialmente cuando se trata de compras de equipo. Algunos podrían tener una mezcla de productos que se beneficia de altos niveles de automatización, mientras que, en otras operaciones, una configuración handbook podría funcionar bien.
“En los mercados industrial y de la chapa metálica de precisión, cuando se trata de plegado, mucha gente tiende a pensar en altos niveles de automatización”, dijo Kroskey, “y eso es parcialmente cierto. La automatización es una parte importante de este negocio”. Sin embargo, el plegado de steel tiene toda una gama de variantes manuales y semiautomatizadas”. “Algunas básicamente son plegadoras manuales (o plegadoras de hoja) computarizadas y motorizadas. A partir de ahí, se tienen máquinas de nivel medio y semiautomatizadas, hasta llegar a la automatización completa de carga y descarga”.

FIGURA 2. Piezas en bruto se encuentran colocadas detrás de las herramientas en una mesa, con dedos de calibración móviles que abarcan el ancho del área de trabajo.
Si visita un fabricante arquitectónico o de techos, podría ver plegadoras largas, con brazos superiores en ángulo, que dan holgura para algunas pestañas extremadamente grandes. Estas podrían encontrarse cerca de sistemas más pequeños de plegado únicamente ascendente y alimentación handbook con operadores parados detrás del herramental en la mesa de calibración. Éstos colocan una pieza en bruto sobre la mesa y la deslizan contra los dedos de calibración. Luego, inician el programa y observan que esos dedos empujen la pieza a través de la secuencia de dobleces. Cuando todas las formas en un lado están hechas, el operador gira la pieza al siguiente lado y empieza de nuevo.
Más allá de esto viene el cambio automático de herramienta de sujeción, así como la automatización whole del manejo de materials durante todo el ciclo de plegado. Si se combina esto con robótica integrada, se elimina todo el manejo handbook de piezas.
Sin embargo, Kroskey enfatizó que no todas las aplicaciones requieren automatización completa. “Por ejemplo, considere la automatización del cambio de herramientas. Si está produciendo cajas, podría necesitar ese cambio automático de herramientas. Sin embargo, si usted está produciendo sólo perfiles, no requiere necesariamente un cambiador de herramientas. Podría ser capaz de separar mediante espacios las herramientas para dar cabida a diversas piezas que se producen en un turno. Todo eso depende de la mezcla de productos y del orden en que ejecute esos trabajos”.
Un complemento para la prensa dobladora
Las prensas dobladoras siguen siendo omnipresentes por una razón: son increíblemente flexibles. A diferencia de las plegadoras, no requieren que las piezas tengan una superficie plana para sujetar y mover piezas de trabajo entre dobleces. Además, las máquinas de alto tonelaje pueden formar placa gruesa. Algunas plegadoras se están expandiendo a cloth más allá de 0.5 pulgadas, pero la mayoría de las aplicaciones implican materials de hasta 0.25 pulgadas.
Al mismo tiempo, las plegadoras también se han vuelto más flexibles, especialmente en años recientes. Las herramientas de sujeción se reacomodan automáticamente, y en las configuraciones más automatizadas, robots alimentan piezas en bruto y retiran y apilan piezas formadas, sin requerir intervención humana. Al mismo tiempo, las plegadoras menos automatizadas ofrecen una manera más fácil de formar pestañas que pueden ser difíciles de levantar y manipular en prensas dobladoras convencionales. Los operadores podrían necesitar posicionar y manipular piezas en bruto, pero al menos no necesitan soportar piezas de trabajo mientras oscilan hacia arriba durante el ciclo de doblez de la prensa dobladora.
De todas formas, las plegadoras han avanzado mucho desde las máquinas de “plegado únicamente ascendente” que lograron una presencia importante hace décadas en los mercados arquitectónico y de techos. Las plegadoras de precisión forman en las direcciones positiva y negativa y pueden manejar pestañas formadas en recortes o ventanas. Con herramental common pueden formar mediante incrementos, dobladillar y crear formas cerradas.
Como cualquier tecnología, las plegadoras no resolverán todos los problemas de formado. Sin embargo, como explicó Kroskey, en muchas situaciones pueden mejorar la consistencia y aumentar el nivel de producción en el doblado, un proceso que sigue siendo el núcleo de la fabricación metálica de precisión.